
Новости отрасли
 Oct 16, 2026
 Разместил: Администратор
Почему холодный экструдированный алюминий лидирует в конструкции корпуса камеры ADAS: материалы, процессы и руководство по выбору
Передняя камера современного автомобиля расположена за лобовым стеклом и видит морозные ночи, нагретые солнцем приборные панели, постоянную вибрацию, дорожные брызги и соль. Корпус вокруг объектива и датчика изображения должен сохранять стабильное оптическое выравнивание во всех этих условиях. В случае сбоя проявляются такие симптомы, как размытое обнаружение, смещение калибровки или запотевание влаги внутри объектива, и каждый из этих факторов может ослабить функцию помощи водителю, которую поддерживает камера.
В этом руководстве сравниваются основные материалы и маршруты производства корпус автомобильной камеры , объясняет, где каждый вариант подходит для передовых систем помощи водителю (ADAS), и дает инженерам и командам по закупкам практический контрольный список для выбора поставщика. Основное внимание уделяется техническим компромиссам, а не громким заявлениям, поскольку правильный выбор зависит от класса камеры, температурной среды и ожидаемого объема производства.
Источник изображения: создано искусственным интеллектом только для иллюстрации.
Почему жилье важнее, чем кажется
Корпус является механическим эталоном для всего модуля камеры. Элементы объектива расположены в пределах юстировочных окон размером в десятки микрометров, а датчик изображения должен оставаться параллельным оптической оси во всем диапазоне рабочих температур. Небольшое смещение гнезда объектива меняет фокус и поле зрения, что, в свою очередь, влияет на то, насколько точно последующие алгоритмы обнаруживают разметку полосы движения, пешеходов и другие транспортные средства.
Конструкторам также приходится учитывать тепло, выделяемое датчиком и процессором, влагу, которая конденсируется на холодных оптических поверхностях, и монтажные нагрузки, передаваемые через кронштейн лобового стекла. Поскольку корпус находится между всеми этими силами, его материал и технология производства определяют, какой фактический запас имеет оптическая конструкция.
Основные требования к производительности
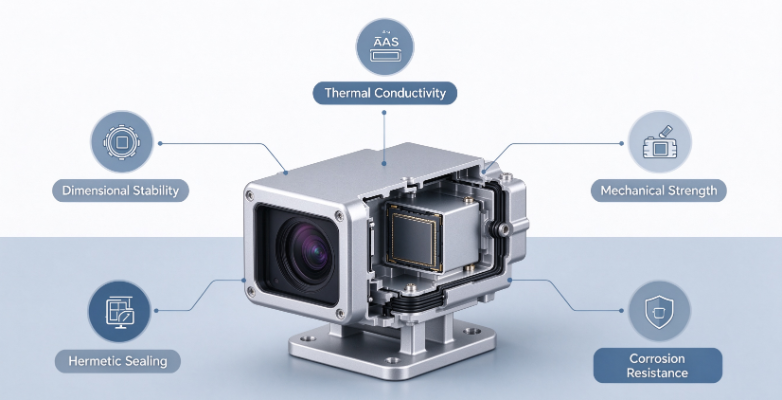
Большинство программ оценивают жилье по пяти показателям. Каждая область напрямую влияет на качество изображения или надежность поля, поэтому компромиссы должны идти сознательно, а не по умолчанию.
- Стабильность размеров. Посадочное место линзы и опорная точка датчика должны сохранять свое положение после повторного термоциклирования, поскольку дрейф напрямую приводит к ошибке калибровки.
- Теплопроводность. Тепло от датчика должно эффективно отводиться от оптики, иначе в теплые дни возрастает темновой ток и увеличивается шум изображения.
- Механическая прочность и усталостная долговечность. Корпус должен противостоять вибрации, ударам дорожного мусора и длительной усталости, вызванной постоянными нагрузками при монтаже.
- Герметичность и устойчивость к коррозии. Прокладки и сварные швы должны удерживать влагу на протяжении всего срока службы автомобиля, включая воздействие дорожной соли и мойки.
- Соблюдение системы качества. Программы серийного производства обычно требуют системы управления качеством автомобильной продукции, отслеживания партий, подачи документов PPAP и очень низкого уровня дефектов, измеряемого в частях на миллион.
Вес этих требований меняется в зависимости от приложения. Камера заднего вида может отдавать приоритет стоимости и упаковке, в то время как передний датчик, используемый для экстренного торможения, требует превосходных тепловых характеристик и герметичности, поскольку последствия его отказа более серьезны.
Варианты материалов для корпусов камер
Выбор материала устанавливает верхний предел тепловых и структурных характеристик до принятия любого производственного решения. В таблице ниже приведены четыре варианта корпусов для камер, которые чаще всего рассматриваются.
| Материал и маршрут | Теплопроводность | Риск уплотнения | Типичное применение |
|---|---|---|---|
| Инженерный пластик (ПБТ или ПК-АБС) | Очень низкий | От низкого до умеренного | Камеры заднего вида начального уровня. |
| Литой алюминий (ADC12 или A380) | Умеренный | Высокий риск пористости | Экономичные корпуса среднего класса |
| Холоднопрессованный алюминий 6061 | Хорошо | Низкий | Конструктивно нагруженные корпуса среднего и высокого класса |
| Холоднопрессованный алюминий 1070 | Очень высокий | Очень низкий | Высококачественные передние камеры, требующие рассеивания тепла |
Инженерные пластмассы (ПБТ и ПК-АБС)
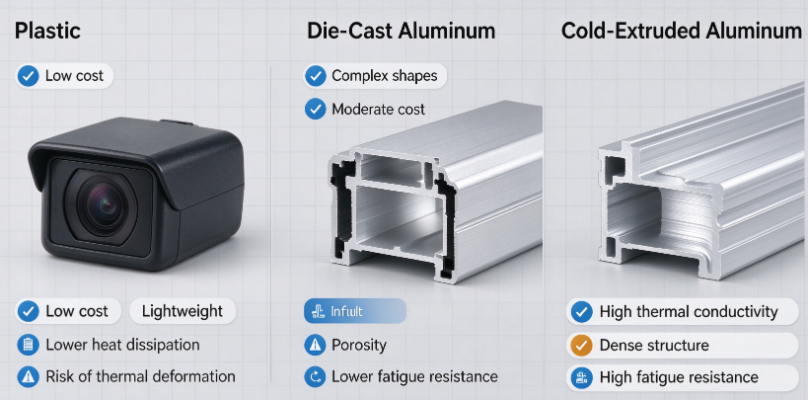
Пластиковые корпуса обеспечивают низкую стоимость оснастки, малый вес и свободу создания сложных внешних форм. Они хорошо подходят для камер более низкого класса, оптическая конструкция которых выдерживает умеренное повышение температуры. Основными ограничениями являются плохая теплопроводность, которая удерживает тепло вблизи датчика, и ползучесть при повышенных температурах, что может медленно смещать гнездо линзы в течение срока службы автомобиля.
- Преимущества: низкая себестоимость, сложная геометрия, простая интеграция монтажных функций.
- Ограничения: плохое распространение тепла, ползучесть при постоянной температуре, ограниченная жесткость.
Литой алюминий (ADC12 и A380)
Литье под давлением привлекательно для средних и больших объемов, поскольку оно позволяет быстро получать почти готовые формы. Однако быстрое затвердевание расплавленного алюминия часто приводит к внутренней пористости и усадке. В герметичном оптическом корпусе эти пустоты могут стать путями утечки, а прерывистая структура зерен снижает усталостные характеристики при вибрации. Некоторые программы принимают детали, отлитые под давлением, прошедшие вторичную обработку, но нагрузка по проверке герметичности существенно выше.
Кованый алюминий для холодной экструзии (1070 и 6061)
Кованый алюминий представляет собой твердую заготовку, полученную методом холодной экструзии, которая пластически деформирует металл, не плавя его. Результатом является непрерывный поток зерен, повторяющий форму детали, и плотная, почти беспористая структура стенок. Сплав 1070 обладает очень высокой теплопроводностью, что делает его сильным кандидатом для передних камер, которые должны эффективно распределять тепло датчика и могут подвергаться лазерной сварке для герметичных сборок. Сплав 6061 обеспечивает более высокую прочность и подходит для корпусов, которые выдерживают большие монтажные нагрузки или требуют большей жесткости конструкции.
Лучше всего подходит для высококачественного ADAS Плотные стены без пор. Непрерывный поток зерна
Сравнение термического поведения
Теплопроводность часто является первым параметром, который инженеры по недвижимости изучают при сравнении материалов корпуса, поскольку она определяет, насколько быстро тепло передается от датчика к внешней поверхности. В таблице ниже показаны типичные значения комнатной температуры для материалов, обсуждавшихся выше. Фактические значения варьируются в зависимости от состояния сплава, термической обработки и геометрии стенок, поэтому сверяйте их с данными поставщика.
Разрыв между кованым алюминием и конструкционным пластиком составляет примерно три порядка, поэтому пластиковые корпуса полагаются на тепловые пути через медь печатной платы или внешние радиаторы. Литой алюминий значительно превосходит пластик, однако его пористость может локально снизить эффективные тепловые характеристики. Холодно экструдированный 1070 обеспечивает наиболее прямой путь нагрева, что помогает поддерживать стабильную температуру датчика при постоянном солнечном свете и высокой загрузке процессора.
Источник изображения: создано искусственным интеллектом только для иллюстрации.
Процессы производства алюминиевых корпусов для камер
В производстве алюминиевых корпусов для фотоаппаратов доминируют три производственных направления. Каждый из них имеет свои особенности стоимости, точности, металлургического качества и времени выполнения заказа, и лучший выбор зависит от того, как программа уравновешивает эти факторы.
Литье под высоким давлением
Расплавленный алюминий впрыскивается в стальную матрицу под высоким давлением, что позволяет изготавливать сложные корпуса за один раз. Время цикла короткое, а себестоимость единицы продукции быстро падает с увеличением объема. Основными недостатками являются газовая и усадочная пористость, ограниченные возможности термообработки, поскольку захваченный газ расширяется при высокой температуре, а также необходимость проверки на герметичность каждой детали. Для герметичного оптического корпуса эти недостатки обычно перевешивают экономическую выгоду, когда программа выходит за рамки камер начального уровня.
Полная обработка на станке с ЧПУ цельной заготовки
Обработка корпуса из цельного прутка обеспечивает превосходный контроль размеров и полностью исключает дефекты литья. Компромиссом являются отходы материала, которые могут превышать половину исходной заготовки, а также длительное время цикла и более высокая стоимость детали. Полная механическая обработка имеет смысл для прототипов, очень небольших объемов или очень ограниченных деталей, но становится трудно оправдать серийное производство.
Холодная экструзия плюс вторичная обработка с ЧПУ
Этот путь сочетает в себе металлургические преимущества холодной штамповки с точностью целевой обработки. Обычно этот процесс следует последовательности, показанной ниже.
- Подготовка заготовки. Заготовки из кованого алюминия режутся и отжигаются до однородного исходного состояния, что стабилизирует силу формовки и поведение зерна.
- Холодный extrusion. Слизень формируется при комнатной температуре в чашку или тело, близкое к сетке. Создаваемый здесь непрерывный поток зерна придает стене прочность и плотность.
- Точность CNC. Обрабатываются только критические детали, такие как гнездо линзы, опорная точка датчика и канавка для уплотнения, что позволяет снизить съем материала и контролировать затраты.
- Обработка и очистка поверхности. Ультразвуковая очистка удаляет остатки механической обработки, а анодирование повышает устойчивость к коррозии и обеспечивает стабильность поверхности для клеев и прокладок.
- Окончательный осмотр. Каждая деталь проверяется на предмет утечек, критических размеров и состояния поверхности, при этом отслеживаемость фиксируется на уровне партии.
Основными преимуществами являются прочность и плотность, превосходящие показатели литья под давлением, стабильные тепловые характеристики благодаря плотной стенке и структура затрат, которая хорошо масштабируется для средних и больших объемов. По сравнению с полной механической обработкой выход материала намного выше, а время выполнения заказа при серийном производстве короче. Для многих программ ADAS хорошо контролируемый корпус из холодного экструдированного алюминия предлагает наиболее сбалансированное сочетание производительности и технологичности.
Прикладной пример: выбор маршрута для камеры переднего обзора
Рассмотрим программу фронтальных камер, запланированную на несколько сотен тысяч единиц в год, с требованием обеспечения герметизации в условиях температурных циклов и солевого тумана. На раннем этапе пилотного проекта литой корпус прошел проверку размеров, но во время проверки гелием после испытаний обнаружил периодические утечки, а основная причина была связана с микропористостью возле канавки под прокладку. Доработка путем пропитки и дополнительной проверки на утечки увеличила стоимость и продлила график проверок.
Когда программа переключилась на холоднопрессованный корпус 1070 с обработанной канавкой для уплотнения, утечки исчезли в той же последовательности испытаний, а температурный профиль датчика заметно улучшился при длительной работе с высокими нагрузками.
Урок заключается не в том, что литье под давлением не подходит в каждом случае, а в том, что требования к уплотнению и термическая нагрузка должны определять выбор маршрута до принятия решения об инструментах. Повторное рассмотрение решения на поздних стадиях программы обходится гораздо дороже, чем правильная установка требований в самом начале.
Контрольный список выбора для инженеров и покупателей
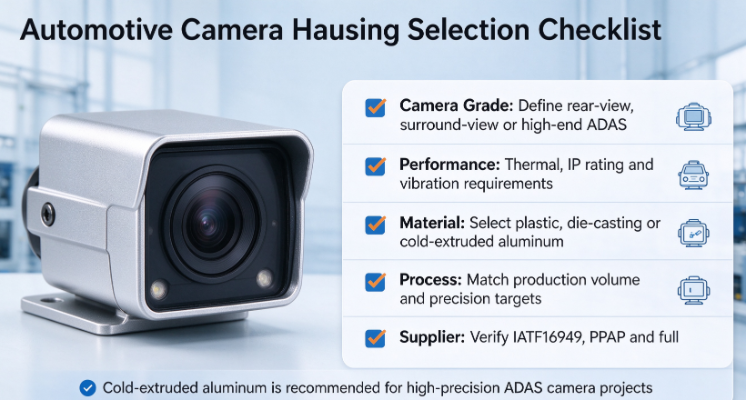
Структурированный анализ помогает командам избежать дорогостоящих сюрпризов. Следующие пять шагов можно применить во время выбора концепции и квалификации поставщика.
- Определите класс камеры. Уточните, выполняет ли корпус функцию заднего обзора, кругового обзора или полноценную функцию переднего обзора, поскольку это определяет базовую температуру и герметизацию.
- Установите количественные цели производительности. Укажите диапазон рабочих температур, степень защиты от проникновения, профиль вибрации и максимально допустимый сдвиг линз.
- Сопоставьте производственный маршрут с программой. Выбирайте пластик или литье под давлением для экономичных входных камер и рассмотрите возможность холодной экструзии с вторичной обработкой, когда температурные запасы и запасы герметизации имеют решающее значение.
- Проведите аудит поставщика. Проверьте сертификацию управления качеством, сертификаты на материалы, возможность проведения полной инспекции в режиме реального времени и опыт работы с PPAP.
- Предварительный просмотр основных рисков. Утечки, вызванные пористостью, термическая деформация и несоответствие между партиями должны рассматриваться при анализе конструкции, а не обнаруживаться во время валидации.
Распространенные ошибки при поиске жилья
Многие проблемы с поиском источников возникают из-за сосредоточения внимания на том, что легче всего измерить. Следующие ошибки неоднократно возникают в программах камеры, и их следует избегать.
- Только проверка допусков чертежа. Корпус может соответствовать всем размерам, указанным на чертеже, но все равно выйти из строя из-за внутренних пустот или неоднородностей зерен, которые никогда не проверялись.
- Игнорирование эффектов циклического изменения температуры. Дрейф размеров, который появляется после многократного термического воздействия, часто остается незамеченным, если валидация охватывает только одну температуру.
- Недооценка возможностей процесса. Поставщику, не имеющему документально подтвержденного отслеживания партии или опыта PPAP, может быть сложно пройти аудит клиента, даже если у него есть хорошие детали прототипа.
- Выбор только по цене за единицу. Более низкая себестоимость детали может быть быстро компенсирована за счет переделок, брака, гарантийного обслуживания и задержки запуска в эксплуатацию.
Наши возможности по изготовлению алюминиевых корпусов для камер на заказ
Для команд, разрабатывающих камеры фронтального обзора или камеры кругового обзора, практичный партнер должен сочетать холодную экструзию с точной механической обработкой, предлагать варианты материалов, такие как 1070 и 6061, и поддерживать систему качества, соответствующую ожиданиям автомобильной промышленности. Изготовление образцов, полноразмерный контроль, испытания на утечки и документация PPAP должны плавно переходить от прототипа к серийному производству. Инженеры, желающие сравнить варианты своей собственной программы, могут поделиться чертежами и целевыми показателями производительности для скорейшего технического анализа.
Заключение
Недорогие позиции камер часто могут быть выполнены из инженерного пластика или литого алюминия при условии, что требования к температуре и герметизации скромные. Высокопроизводительные камеры ADAS больше всего выигрывают от алюминия, полученного методом холодной экструзии, который сочетает в себе высокую теплопроводность, плотные стенки и стабильные усталостные характеристики с точностью, необходимой для выравнивания объектива. Правильное решение зависит от класса камеры, профиля окружающей среды и объема производства, а раннее структурированное решение защищает как производительность, так и график. Для более подробного ознакомления с индивидуальными вариантами просмотрите алюминиевый корпус камеры диапазон и обсудить ваши требования с технической командой.
Источник изображения: создано искусственным интеллектом только для иллюстрации.
Часто задаваемые вопросы
Вопрос 1. Целесообразна ли холодная экструзия для небольших объемов проектов корпусов для камер ADAS?
Это возможно, хотя экономика зависит от геометрии детали и инвестиций в инструмент. В программах малого объема часто сочетаются стандартный экструдированный корпус с механически обработанными деталями, что упрощает оснастку, сохраняя при этом зернистую структуру и герметичность серийного производства.
Вопрос 2. Какая обработка поверхности доступна для алюминиевых корпусов камер?
Общие варианты включают анодирование для обеспечения коррозионной стойкости и стабильности поверхности с последующим герметизацией или покрытием, где это необходимо. Выбор поверхности должен быть подтвержден методом герметизации, поскольку прокладки, клеи и лазерная сварка предъявляют разные требования к состоянию поверхности.
Вопрос 3: Каких допусков можно достичь при использовании гнезда линзы с помощью холодной экструзии и ЧПУ?
Посадочное место линзы и опорная точка датчика обычно изготавливаются путем прецизионной механической обработки, поэтому достижимый допуск определяется процессом механической обработки, а не самой экструзией. Окна совмещения в десятки микрометров являются типичной целью для модулей, обращенных вперед, и окончательное значение должно быть согласовано во время анализа конструкции на основе оптического стека.

-
Номер телефона
+86-0572-2210226Номер телефона
+86-13819283977 +86-13655726561 +86-13567228000Адрес
Здание B, Индустриальный парк инноваций и предпринимательства, № 288, улица Янсан, город Хучжоу, провинция Чжэцзян, КитайQR-код
-
Быстрые ссылки
Главная Продукты О нас Возможности Отрасли Новости Свяжитесь с нами -
Исследуйте
Алюминиевый корпус камеры автомобиля Холодная экструзия алюминия Алюминиевые детали холодной ковки -
не стесняйтесь обращаться к нам