
Новости отрасли
 Oct 23, 2026
 Разместил: Администратор
Каковы преимущества компонентов из алюминиевого сплава, изготовленных на станках с ЧПУ, и когда гибридный процесс имеет больше смысла?
Почему инженеры переосмысливают обработку алюминия
Алюминиевый сплав стал материалом по умолчанию для изготовления точных механических, автомобильных, электронных и промышленных деталей. Он сочетает в себе легкий вес, хорошую теплопроводность, устойчивость к коррозии и обрабатываемость, с которой могут сравниться лишь немногие металлы. Однако реальный вопрос для большинства покупателей заключается не в том, использовать ли алюминий, а в том, как изготовить эту деталь. Литье под давлением, полная механическая обработка с ЧПУ и холодная экструзия с последующей вторичной обработкой с ЧПУ — каждый из них предлагает различный баланс стоимости, точности и прочности, а выбор неправильного маршрута может продлить проект на несколько недель или увеличить ненужные затраты на каждую единицу продукции.
В этом руководстве рассматриваются преимущества Детали из алюминиевого сплава, обработанные на станке с ЧПУ , ситуации, когда чистая механическая обработка является правильным выбором, и момент, когда гибридный маршрут, основанный на холодной штамповке и чистовой обработке с ЧПУ, создает более сильное экономическое обоснование. Цель практическая: дать инженерам-проектировщикам и группам поставщиков основу, которую они смогут применить к следующему чертежу, который окажется у них на столе.
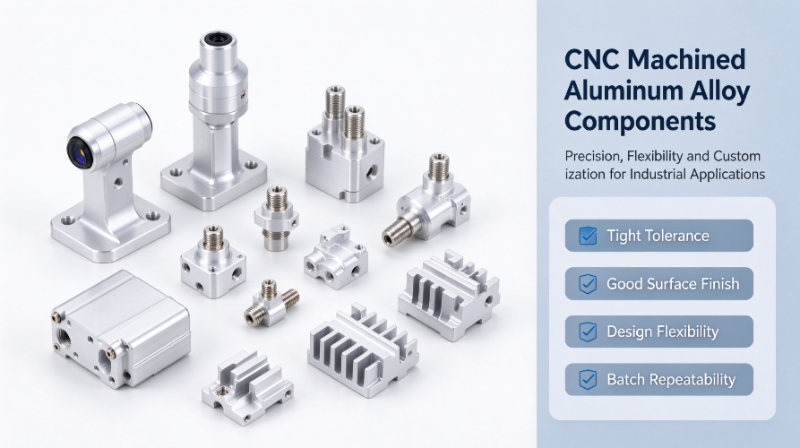
Источник изображения: создано искусственным интеллектом только для иллюстрации.
Ключевой вывод: чистая обработка на станке с ЧПУ выигрывает за счет гибкости и жестких допусков, тогда как гибридный процесс выигрывает, когда объем увеличивается, а деталь сохраняет относительно простую основную часть.
Что определяет компоненты из алюминиевого сплава, обработанные на станке с ЧПУ
Детали из алюминиевого сплава, обработанные на станке с ЧПУ, представляют собой детали, вырезанные из цельного прутка, пластины или предварительно отформованной заготовки с использованием фрезерного, токарных, сверлильных и нарезных станков с компьютерным управлением. Программа определяет каждую траекторию инструмента, поэтому один набор чертежей может стать готовой деталью без инструментов, созданных специально для этой геометрии. Вот почему этот процесс так широко используется для изготовления прецизионных алюминиевых деталей с ЧПУ, особенно когда конструкции все еще развиваются.
Распространенные марки алюминия
Выбор марки определяет прочность, обрабатываемость и варианты отделки. Приведенные ниже марки охватывают большинство запросов на механически обработанные детали.
| Сплав | Сила характера | Обрабатываемость | Типичное использование |
|---|---|---|---|
| 6061 | Хорошая прочность, свариваемость. | Очень хорошо | Рамы, кронштейны, корпуса |
| 6063 | Умеренная прочность, гладкая поверхность. | Хорошо | Видимые корпуса, радиаторы |
| 7075 | Высокая прочность | Хорошо | Конструктивные и высоконагруженные детали |
| 2024 | Высокая усталостная устойчивость | Ярмарка | Усталостная арматура |
Типичные формы деталей
Механически обработанный алюминий используется для изготовления широкого спектра геометрических форм. К наиболее распространенным относятся:
- Корпуса и крышки, защищающие электронику или датчики
- Кронштейны и монтажные пластины для автомобильной техники и систем автоматизации.
- Соединители, переходники и фитинги для жидкости с точными уплотнительными поверхностями
- Радиаторы с тонкой геометрией ребер и плоскими контактными поверхностями.
- Структуры датчиков, которые должны удерживать критические данные в жестких пределах.
Источник изображения: создано искусственным интеллектом только для иллюстрации.
Основные преимущества компонентов из алюминиевого сплава, обработанных на станках с ЧПУ
Преимущества обработки алюминия не ограничиваются одной особенностью. Они проявляются в точности, отделке, качестве материала, гибкости конструкции и стабильности партии. Каждое преимущество имеет разное значение в зависимости от стадии и объема проекта.
Точность размеров и жесткие допуски
Современные трехосные и пятиосные обрабатывающие центры обычно сохраняют критические детали с точностью около 0,01 мм. Короткие, стабильные размеры могут стать более компактными, если крепление и температура хорошо контролируются. Поскольку траектория резания определяется программным обеспечением, можно создавать глубокие карманы, тонкие стенки и сложные контуры без углов уклона или линий разъема, которые ограничивают формованные или отлитые альтернативы.
Качество поверхности и гибкость после обработки
Обработанный алюминий допускает широкий спектр отделки. Анодирование повышает устойчивость к коррозии и твердость поверхности, пескоструйная обработка придает однородный матовый вид, порошковое покрытие обеспечивает защиту цвета и износа, а химическая пассивация сохраняет поверхности пригодными для работы там, где важна проводимость. Чистая обработанная поверхность обычно требует меньше доработок перед анодированием, что помогает сохранить единообразие цвета и внешнего вида во всей партии.
Целостность материала без дефектов литья
Поскольку деталь вырезана из деформируемой заготовки, она не имеет пористости, усадочных полостей или газовых карманов, которые могут образовываться во время затвердевания. Это важно для корпусов, работающих под давлением, жидкостных коллекторов и кронштейнов, нагруженных усталостью. Деформируемый материал также имеет предсказуемую зернистую структуру, что упрощает проверку прочности и снижает риск утечек, обнаруженных на поздних этапах испытаний.
Свобода дизайна для прототипов и небольших объемов
Изменение обработанной детали означает редактирование программы, а не переработку стальной формы. Прототип может перейти от чертежа к готовым образцам за несколько дней, тогда как разработка инструментов для литья или формования часто занимает многие недели и значительные первоначальные инвестиции. Для продуктов, которые все еще проходят проверку, такая скорость позволяет группам инженеров протестировать несколько геометрических форм, прежде чем приступить к производству.
Повторяемость для малых и средних партий
Благодаря стабильному креплению, документированным программам и контролю в процессе обработки обработка обеспечивает стабильные результаты при обработке партий из сотен или нескольких тысяч деталей. Статистический мониторинг основных размеров позволяет выявить преждевременный износ инструмента, поэтому качество сохраняется без больших фиксированных затрат, которые требуются для крупносерийных процессов.
Где чистая обработка с ЧПУ достигает своих пределов
Чистая механическая обработка не является ответом на каждую алюминиевую деталь. Его основным ограничением является экономия материалов. Процесс начинается с блока, большего размера, чем готовая деталь, и каждая часть этого блока за пределами окончательной геометрии становится стружкой. В деталях, требующих удаления большого количества материала, соотношение закупленного материала и готовой детали может быть высоким, что увеличивает как стоимость материала, так и машинное время.
- Отходы материала: большая часть закупленного материала может превратиться в сколы на деталях при глубоком и тяжелом удалении.
- Время цикла: черновая обработка больших объемов ограничивает возможности станков с ЧПУ и снижает производительность
- Стоимость единицы продукции: при средних и больших объемах время обработки детали редко падает настолько, чтобы компенсировать несложную геометрию, которую можно было бы формовать более экономично.
В приведенной ниже таблице показаны иллюстративные диапазоны того, сколько закупленного материала обычно попадает в готовую деталь по различным маршрутам. Фактические значения сильно зависят от геометрии.
Показательны диапазоны доли покупного материала, заканчивающейся в готовой детали.
Холодная экструзия плюс ЧПУ: гибридный подход
Гибридный маршрут использует холодную экструзию или холодную ковку для формирования формы, близкой к чистой. Основной корпус, бобышки и базовая геометрия формируются при комнатной температуре под высоким давлением, что также уплотняет и выравнивает зеренную структуру. Затем обработка на станке с ЧПУ вырезает только те элементы, которые требуют жестких допусков, такие как отверстия подшипников, уплотнительные поверхности, резьба и опорные точки крепления. Готовая деталь сохраняет прочность формованного металла, требуя гораздо меньше механической обработки, чем деталь, полностью вырезанная из прутка. Многие проекты используют холодная ковка алюминия в качестве первого шага именно по этой причине.
Преимущества перед чистым ЧПУ
- Сокращение отходов сырья, что снижает себестоимость единицы продукции для средних и больших объемов.
- Более высокая прочность и более плотная структура, унаследованная от этапа холодной штамповки.
- Время ЧПУ сосредоточено на тех немногих поверхностях, которые действительно в этом нуждаются.
Преимущества перед литьем под давлением
По сравнению с литьем под давлением, холодная формовка алюминия позволяет избежать пористости и обычно обеспечивает более высокие усталостные характеристики. Благодаря этому он хорошо подходит для герметичных корпусов и несущих кронштейнов. Литье под давлением остается надежным вариантом для тонкостенных изделий сложной геометрии при очень больших объемах, и эти два метода более подробно сравниваются в отдельной статье, посвященной холодной экструзии и литью под давлением алюминия.
Гибридный маршрут имеет наибольший смысл, когда основной корпус относительно прост, деталь требует хорошей механической прочности, только некоторые детали требуют точной обработки, а годовой объем достаточно велик, чтобы амортизировать формовочный инструмент.
Выбор подходящего процесса для вашей стороны
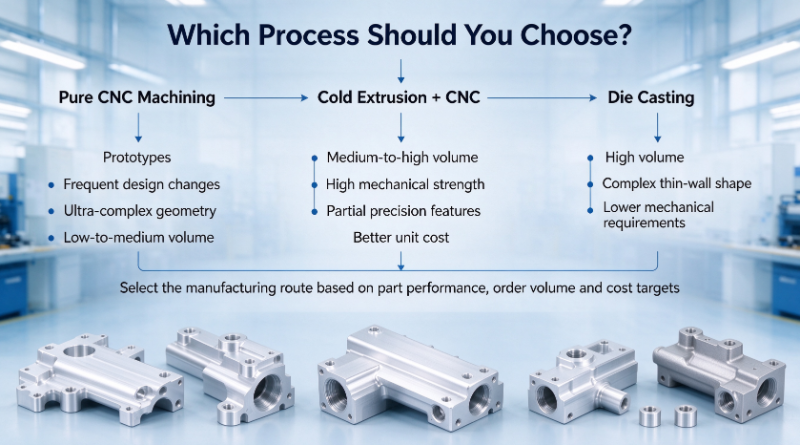
Выбор процесса проще всего начать с объема, геометрии и распределения допусков. Три приведенных ниже маршрута охватывают большинство алюминиевых проектов.
Выбирайте чистую обработку с ЧПУ, когда
Проект представляет собой прототип или мелкосерийный выпуск, в конструкцию часто вносятся изменения, геометрия очень сложна, или почти на каждой поверхности необходимы жесткие допуски.
Выбирайте холодную экструзию плюс ЧПУ, когда
Основной корпус относительно прост, только некоторые детали требуют точной обработки, деталь должна выдерживать значительную механическую нагрузку, а объем производства оправдывает использование инструментов для формовки.
Выбирайте литье под давлением, когда
Объем очень большой, деталь имеет тонкие стенки и сложную литейную геометрию, а механические требования скорее умеренные, чем высокие.
Многие разногласия по поводу процесса возникают из-за неясных приоритетов. Если чертеж требует точности во всем, то чистая механическая обработка обычно является честным ответом. Если требуется сила и точность при небольшом количестве функций, гибридный путь часто оказывается наиболее эффективным.
Типичные области применения прецизионных алюминиевых деталей с ЧПУ на заказ
Следующие отрасли в значительной степени полагаются на механически обработанный алюминий, поскольку они сочетают в себе точность, легкий вес и надежную обработку поверхности.
- Кронштейны автомобильных датчиков и небольшие конструктивные элементы, которые должны сохранять соосность в условиях вибрации.
- Корпуса для электроники и связи, требующие точного монтажа и хорошего распределения тепла.
- Арматура средств автоматизации, направляющие и детали интерфейса движения
- Прецизионные компоненты для медицины и приборостроения, где стабильность размеров имеет решающее значение.
- Небольшие некритические алюминиевые детали аэрокосмической отрасли, такие как кронштейны и крышки.
Практические советы при поиске механически обработанных алюминиевых компонентов
Четкий запрос цен экономит время обеим сторонам. Следующие проверки помогут покупателям и инженерам избежать дорогостоящих сюрпризов.
- Прежде чем предлагать цену, подтвердите марку алюминиевого сплава, требования к допускам и стандарты проверки, поскольку каждый из них влияет на стоимость и время выполнения заказа.
- Уточните требования к обработке поверхности и коррозионной стойкости, включая цвет, толщину и любые ограничения проводимости после отделки.
- Сообщайте ожидаемый объем заказа заранее, чтобы поставщик мог порекомендовать чистое ЧПУ или решение холодной экструзии плюс ЧПУ для лучшего баланса затрат и времени выполнения заказа.
- Проверьте возможности завода, включая количество центров с ЧПУ, диапазон обрабатывающих осей и доступное оборудование для контроля качества.
- Прежде чем утверждать массовое производство, запросите отчет о проверке первого изделия для критически важных прецизионных деталей.
Заключение
Компоненты из алюминиевого сплава, обработанные на станках с ЧПУ, обеспечивают непревзойденную точность и гибкость конструкции, особенно для прототипов, небольших объемов и деталей сложной геометрии. Их точность, возможности отделки и бездефектный материал делают их надежным выбором для требовательных применений.
Для средних и больших объемов с более простым основным корпусом холодная экструзия в сочетании с гибридным маршрутом с ЧПУ часто обеспечивает лучшую прочность, меньше отходов и более конкурентоспособную стоимость единицы продукции. Правильный выбор зависит от объема, геометрии и того, где действительно необходимы жесткие допуски. Если вы поделитесь своими чертежами САПР и ожидаемыми объемами, обзор процесса может уточнить, какой маршрут лучше всего подходит для вашего проекта и как должно выглядеть реалистичное предложение.
Часто задаваемые вопросы
В1: Какого допуска можно добиться при изготовлении алюминиевых деталей с ЧПУ?
Типичный производственный допуск на критические детали составляет около 0,01 мм. Короткие, стабильные размеры могут быть более жесткими в контролируемой среде, в то время как некритические поверхности обычно предусматриваются более свободными, чтобы снизить затраты.
В2: Является ли алюминий с ЧПУ прочнее, чем литой под давлением алюминий?
В целом, деформируемый материал из прутка или формованной заготовки обеспечивает более равномерную прочность и лучшую усталостную прочность, чем материал, отлитый под давлением, поскольку он не содержит пористости. Фактическая прочность по-прежнему зависит от сплава и термической обработки, поэтому сравнивайте конкретные марки и условия.
В3: В чем разница между обработкой на станке с ЧПУ и холодной экструзией алюминиевых деталей?
Холодная экструзия формирует металл при комнатной температуре, пропуская его через матрицу, формируя основную геометрию с очень небольшим количеством отходов. Обработка с ЧПУ удаляет материал для создания окончательной формы и лучше всего подходит для точных функций и небольших объемов. Многие проекты используют оба последовательно.
В4: Можете ли вы объединить холодную экструзию с обработкой на станке с ЧПУ?
Да. Холодная экструзия создает форму, близкую к чистой, а затем механическая обработка с ЧПУ обрабатывает важные поверхности, такие как отверстия, уплотнительные поверхности и резьба. Эта комбинация сокращает отходы материала и время обработки, сохраняя при этом точность там, где это необходимо.

-
Номер телефона
+86-0572-2210226Номер телефона
+86-13819283977 +86-13655726561 +86-13567228000Адрес
Здание B, Индустриальный парк инноваций и предпринимательства, № 288, улица Янсан, город Хучжоу, провинция Чжэцзян, КитайQR-код
-
Быстрые ссылки
Главная Продукты О нас Возможности Отрасли Новости Свяжитесь с нами -
Исследуйте
Алюминиевый корпус камеры автомобиля Холодная экструзия алюминия Алюминиевые детали холодной ковки -
не стесняйтесь обращаться к нам