
Новости отрасли
 Oct 09, 2026
 Разместил: Администратор
Холодная экструзия или литье алюминия под давлением: какой процесс позволяет получить более точные детали?
Почему выбор процесса влияет на прецизионные алюминиевые детали
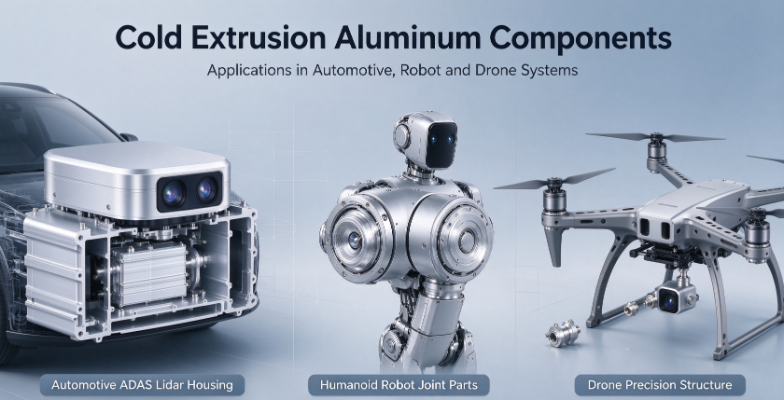
Инженеры, проектирующие датчики помощи водителю, корпуса лидаров, суставы гуманоидных роботов и конструкции дронов, сталкиваются с той же проблемой. Алюминиевый компонент в центре системы должен сохранять компактные размеры, годами противостоять вибрации и вести себя одинаково от первой единицы до десятитысячной. Производственный маршрут, выбранный на ранних стадиях проекта, часто решает, достижимы ли эти цели без дорогостоящего перепроектирования в дальнейшем.
В этих дискуссиях доминируют два процесса: традиционное литье под давлением и холодная экструзия. Оба могут создавать сложные объемные формы, однако они резко различаются по внутренней структуре, механическим характеристикам, контролю размеров и проблемам, которые они создают, когда выходят за пределы своей зоны комфорта. Покупатели, считающие их взаимозаменяемыми, часто обнаруживают разницу только после того, как на производственной линии появляются сбои в эксплуатации или брак.
В этом руководстве эти два процесса сравниваются с точки зрения проектирования и закупок. В нем объясняется, как каждый из них формирует металл, где каждый из них работает лучше всего, как на самом деле выглядит картина затрат и как составить спецификацию, которой может соответствовать способный поставщик. Компромиссы представлены открыто, включая ситуации, когда литье под давлением остается более разумным выбором.
Как каждый процесс формирует металл
Самый ясный способ понять разницу в производительности — посмотреть на физическое состояние металла во время формовки. При литье под давлением алюминий плавится и помещается в стальную форму под высоким давлением. При холодной экструзии твердая заготовка проталкивается через матрицу при комнатной температуре или близкой к ней. Это единственное различие формирует почти все, что следует дальше.
Литье под давлением алюминия
Расплавленный алюминий быстро заполняет полость, что делает литье под давлением эффективным для сложных тонкостенных корпусов. Проблема в том, что происходит во время наполнения и затвердевания. Воздух, попавший в расплав, и газы, выделяющиеся при охлаждении металла, образуют газовую пористость, а усадка образует пустоты, где толстые участки замерзают в последнюю очередь. Даже хорошо контролируемые процессы оставляют некоторый внутренний разрыв, и эти пустоты чаще всего встречаются в более тяжелых участках детали.
- Расплавленный металл впрыскивается в стальную матрицу с высокой скоростью и давлением.
- Металл остывает и затвердевает, для мелких деталей часто за несколько секунд.
- Отливку выталкивают и обрезают, а затем часто обрабатывают критические поверхности.
- Тестирование на утечки или осмотр позволяют выявить детали с внутренними пустотами.
Холодная экструзия алюминия
Холодная экструзия работает с твердым материалом, поэтому нет жидкой стадии и усадки при затвердевании. Заготовка сжимается и проталкивается через формованную матрицу, а металл пластически течет, принимая форму матрицы. Этот пластический поток имеет тенденцию закрывать внутренние неоднородности и выравнивать зеренную структуру по направлению течения металла, что повышает прочность в тех направлениях, которые наиболее важны для нагруженных компонентов.
- Разрезанная заготовка деформируемого алюминия загружается в пресс-оснастку.
- Пресс проталкивает заготовку через матрицу, формируя стенки, выступы и полости.
- Сформированную деталь обрезают, а иногда снимают напряжения или подвергают термообработке.
- Обработка на станке с ЧПУ завершает только те детали, которые требуют окончательной точности.
Бок о бок: основные различия в производительности
Команды по закупкам обычно сравнивают процессы по пяти параметрам: структурная плотность, прочность и усталостная долговечность, точность размеров с качеством поверхности, термическое поведение и стабильность партии. В таблице ниже приведены типичные результаты. Фактические результаты зависят от сплава, геометрии, качества инструмента и стандартов контроля.
| Критерии | Литье под давлением алюминия | Холодная экструзия алюминия |
|---|---|---|
| Внутренняя структура | Возможны газовая пористость и усадка | Полностью плотные, закрытые разрывы |
| Усталостная устойчивость | Умеренная, чувствительна к пустотам | Высокая, подходит для циклических нагрузок |
| Пластичность | Часто ограничено | Обычно выше |
| Шероховатость поверхности в исходном состоянии | Обычно от 1,6 до 3,2 микрометра Ra. | Обычно от 0,8 до 1,6 микрометра Ra. |
| Критический диапазон допуска | Часто 0,1 мм и более без механической обработки. | Часто 0,05 мм или лучше на формованных элементах. |
| Пригодность для лазерной сварки | Ограничено пористостью | Надежные и стабильные результаты сварки |
| Согласованность партии | Зависит от отклонения процесса | Стабильный over long runs |
Плотность и отсутствие пор
Плотность является основой большинства других различий. Газовая пористость при литье под давлением не всегда видна на поверхности, что представляет собой скрытый риск. Корпус может пройти визуальную проверку и по-прежнему протекать под давлением, или он может треснуть после нескольких тысяч термических циклов, потому что рядом с путем нагрузки находится пустота. Детали, полученные холодной экструзией, полностью исключают переход из жидкого состояния в твердое, поэтому такие внутренние неоднородности встречаются редко. Это особенно важно для герметичных корпусов датчиков и любых деталей, которые будут подвергаться лазерной сварке, поскольку качество сварки во многом зависит от того, что находится под поверхностью.
Прочность и устойчивость к усталости
Компоненты роботизированных соединений и шасси транспортных средств редко выходят из строя из-за однократной перегрузки. Они выходят из строя из-за миллионов небольших изменений напряжения, которые медленно вызывают трещины в слабых местах. Поскольку холодная экструзия создает плотную структуру с направленным потоком зерен, усталостные характеристики обычно выше, особенно на галтелях, тонких ребрах и выступах. Отливки под давлением могут достигать превосходной статической прочности, однако их более низкая пластичность и чувствительность к внутренним пустотам могут сократить усталостную долговечность под воздействием вибрации.
Точность размеров и качество поверхности
Отливки сжимаются по мере охлаждения, и инструменты должны компенсировать это движение. Достижение жестких допусков обычно означает добавление обработки на станке с ЧПУ критических поверхностей, отверстий и монтажных элементов. Холодная экструзия формирует детали, близкие к окончательным размерам, и обеспечивает более гладкие поверхности, поэтому меньшее количество деталей требует вторичной обработки. Меньшее количество этапов обработки означает меньше операций по обработке, меньшую ошибку крепления и лучшую посадку сборки.
Термическое поведение и стабильность партии
Управление температурным режимом имеет решающее значение для модулей лидаров и корпусов датчиков, где тепло от электроники должно достигать внешней оболочки, не создавая горячих точек. Плотная стена без пустот проводит тепло более предсказуемо, чем стена с рассеянными порами, которые могут неравномерно прерывать тепловой поток. В процессе производства дрейф процесса при литье под давлением может изменять уровень пористости от смены к смене. Холодная экструзия имеет тенденцию обеспечивать более стабильную производительность, что снижает нагрузку на входной контроль и помогает оставаться низким с течением времени.
Визуальный обзор двух производственных маршрутов
На диаграмме ниже показана последовательность шагов каждого маршрута. Ключевое отличие заключается в средней стадии: в одном случае жидкий металл затвердевает, а в другом — твердая заготовка пластически течет.
Сценарии применения: где подходит каждый процесс
Ни один из этих процессов не является в целом лучшим. Правильный выбор зависит от функции детали, нагрузок, которые она несет, требований к герметизации и сварке, а также объема производства. Приведенные ниже рекомендации отражают общепринятую отраслевую практику, а не фиксированное правило, и каждый случай должен подтверждаться инженерной экспертизой.
Где литье под давлением остается разумным выбором
- Корпуса низкой точности, в которых размерные допуски велики, а внешний вид поверхности важнее внутренней целостности.
- Ненесущие конструкции крышек и обечаек, несущих небольшую нагрузку и не требующих герметизации под давлением.
- Очень сложная тонкостенная геометрия при больших объемах производства, где стоимость инструмента на деталь является доминирующим фактором.
- Проекты, в которых конструкция все еще меняется и быстрые итерации инструментов имеют большее значение, чем долгосрочные данные об усталости.
Где холодная экструзия дает явные преимущества
- Корпуса лидаров и корпуса автомобильных камер, которые должны оставаться герметичными и стабильными по размерам в условиях температурных циклов.
- Детали конструкции робота-гуманоида, которые испытывают непрерывное возвратно-поступательное движение и должны противостоять усталостному растрескиванию.
- Компоненты дрона, выдерживающие высокие динамические нагрузки, где важны вес и надежность.
- Детали, требующие лазерной сварки или высокой герметичности, где плотный основной материал улучшает стабильность сварного шва.
Картина себестоимости: цена за единицу в сравнении с общей стоимостью
Распространено мнение, что литье под давлением всегда дешевле. Это верно для цены за единицу простой детали в очень большом объеме, но общая стоимость включает брак, доработку, проверку, вторичную обработку, возврат на место и инженерное время, затраченное на решение проблем с качеством. Более низкая заявленная цена может стать более дорогим вариантом, если учесть эти скрытые затраты.
Холодная экструзия обычно требует более высоких первоначальных инвестиций в оснастку и более тщательной настройки заготовки и пресса. Его сила заключается в доходности и предсказуемости. Когда меньше деталей отбраковывается, требуется меньше операций механической обработки, а производительность остается постоянной в течение всей смены, стоимость одной хорошей детали может быть выгодной на протяжении всего срока службы программы. Покупателям следует запрашивать оценку общей стоимости владения, а не сравнивать только цены за единицу продукции.
Советы по проектированию прецизионных алюминиевых деталей
Какой бы маршрут вы ни выбрали, четкая спецификация снижает риск. Чертежи, описывающие функцию, а не только геометрию, помогают поставщикам рекомендовать правильный процесс и заранее выявлять проблемы. Команды, которые работают с надежными алюминиевые детали холодной экструзии поставщик часто получает максимальную выгоду от ранних обзоров проекта.
- Определите, какие элементы несут нагрузку, уплотняют или проводят тепло, и отметьте их на чертеже как критические.
- Переходы толщины стенок следует указывать осторожно, чтобы избежать концентрации напряжений при резких изменениях.
- Определяйте шероховатость поверхности только там, где это важно, например, на уплотнительных поверхностях и седлах подшипников.
- Укажите метод проверки внутренней целостности, например, испытание на герметичность или разделение образцов на секции.
- Укажите ожидаемый объем производства и годовой прогноз, чтобы поставщик мог спланировать оснащение и мощность.
- Согласуйте план проверки первого изделия и критерии приемки перед выпуском оснастки.
Распространенные ошибки, которых следует избегать
- Ужесточение всех допусков до одного и того же значения, что приводит к увеличению затрат без улучшения функциональности.
- Игнорирование усталостных нагрузок при проектировании и проверка только статической прочности.
- Оставить выбор процесса открытым, не сообщив поставщику стоящие за ним требования к производительности.
На что обратить внимание при выборе поставщика прецизионного алюминия?
Знания о процессах — это только часть картины. Поставщик, производящий прецизионные алюминиевые компоненты для требовательных отраслей должны иметь возможность продемонстрировать контроль на протяжении всей цепочки от заготовки до готовой детали. Приведенный ниже контрольный список помогает покупателям оценить возможности перед тем, как приступить к проекту.
- Опыт работы с холодной экструзией и обработкой на станках с ЧПУ как интегрированным рабочим процессом, а не отдельными этапами, выполняемыми субподрядчиками.
- Документированные возможности проверки, включая измерение размеров, проверку поверхности и проверку внутренней целостности.
- Процессы очистки и обработки поверхности, подходящие для герметичных или сварных узлов.
- Готовность просматривать чертежи, предлагать корректировки конструкции и поддерживать как индивидуальные программы OEM, так и ODM.
- Четкие записи управления процессом, которые показывают, как поддерживается согласованность партий в течение длительных производственных циклов.
Заключение: соответствие процесса целевому показателю производительности
Для прецизионных деталей, которые должны оставаться плотными, стабильными по размерам и устойчивыми к усталости в течение длительного срока службы, холодная экструзия предлагает структурные преимущества, с которыми трудно сравниться при литье под давлением. Литье под давлением по-прежнему занимает свое место в более простых процессах с меньшими нагрузками и большими объемами работ, где его скорость и экономичность инструментов имеют смысл. Лучшее решение начинается с функции детали, а не с имени процесса.
Если ваш следующий проект включает в себя корпуса датчиков, конструкции роботов или компоненты дронов, поделитесь чертежами и требованиями к производительности заранее. Подробный анализ геометрии, нагрузок и потребностей в уплотнениях покажет, какой маршрут подходит, а выборочная проверка подтвердит это до начала полного производства.
Часто задаваемые вопросы
Вопрос 1: Всегда ли холодная экструзия дороже, чем литье под давлением?
Не обязательно. Холодная экструзия обычно требует более высоких первоначальных затрат на оснастку и настройку, но она может снизить общие затраты, когда меньше деталей выбраковывается, требуется меньше этапов обработки и снижается рентабельность производства. Сравнение общей стоимости владения дает более точную картину, чем сравнение только цен за единицу продукции.
Вопрос 2: Можно ли использовать литые алюминиевые детали в герметичных или водонепроницаемых корпусах?
Да, при правильном проектировании, контроле процесса и проверке на утечку. Однако внутренняя пористость в более толстых секциях может создавать пути утечки, которые трудно обнаружить визуально. Для корпусов со строгими требованиями к герметизации плотный основной материал часто снижает этот риск и улучшает консистенцию.
Вопрос 3. Почему усталостная устойчивость важна для деталей роботов и дронов?
Эти детали подвергаются повторяющимся нагрузкам во время движения и вибрации. Усталостные трещины обычно возникают при небольших дефектах или концентрациях напряжений и медленно растут в течение многих циклов. Плотная, направленно ориентированная структура зерен помогает задержать появление трещин, что продлевает срок службы при непрерывном движении.
Вопрос 4: Какого допуска можно достичь с помощью холодной экструзии по критическим характеристикам?
Для многих формованных элементов достижимы допуски около 0,05 мм или выше, в зависимости от геометрии, материала и состояния инструмента. Окончательная обработка позволяет уточнить детали, требующие еще более жесткого контроля. Раннее обсуждение с поставщиком помогает установить реалистичные допуски для каждой функции.
Вопрос 5: Как мне решить, какой процесс выбрать для нового проекта?
Начните с перечисления функциональных требований: нагрузки, уплотнение, сварка, теплопередача и ожидаемый объем. Если деталь является конструкционной, герметичной или критичной к усталости, холодная экструзия заслуживает серьезной оценки. Если деталь простая, некритичная и производится в очень больших объемах с большими допусками, литье под давлением может быть более экономичным. Выборочное тестирование на обоих маршрутах может подтвердить выбор.

-
Номер телефона
+86-0572-2210226Номер телефона
+86-13819283977 +86-13655726561 +86-13567228000Адрес
Здание B, Индустриальный парк инноваций и предпринимательства, № 288, улица Янсан, город Хучжоу, провинция Чжэцзян, КитайQR-код
-
Быстрые ссылки
Главная Продукты О нас Возможности Отрасли Новости Свяжитесь с нами -
Исследуйте
Алюминиевый корпус камеры автомобиля Холодная экструзия алюминия Алюминиевые детали холодной ковки -
не стесняйтесь обращаться к нам