
Новости отрасли
 Oct 29, 2026
 Разместил: Администратор
Анодирование или порошковое покрытие: как выбрать правильную обработку поверхности для прецизионных алюминиевых деталей
Почему обработка поверхности решает, как будут работать прецизионные алюминиевые детали
Прецизионные алюминиевые детали редко выходят из строя только из-за основного сплава. В большинстве случаев поломок в полевых условиях поверхностный слой является слабым местом: отделка отслаивается под действием вибрации, изнашивается на стыке скольжения или подвергается коррозии после нескольких месяцев солевого тумана или хранения во влажной среде. Для инженеров и отделов закупок обработка поверхности является ключевым функциональным решением, которое определяет долговечность, электрические характеристики, точность размеров и общую стоимость. Это не косметическая запоздалая мысль.
На рынке алюминиевых компонентов, используемых в автомобильной электронике, промышленных роботах и беспилотных летательных аппаратах, доминируют два процесса: анодирование и порошковое покрытие. Оба эффективно защищают алюминий, но действуют принципиально по-разному. Анодирование наращивает оксидный слой на самом металле, а порошковое покрытие прикрепляет слой полимера к поверхности. Неправильный выбор может привести к преждевременному износу, конфликтам допусков, блокировке резьбы или неожиданному увеличению бюджета после того, как образцы уже обработаны.
В этом руководстве оба процесса сравниваются с практической точки зрения. В нем объясняется, как каждый из них работает, в каких случаях каждый из них работает хорошо, как выбор влияет на жесткие допуски, что влияет на стоимость и как согласовать обработку с реальными условиями эксплуатации. Цель состоит в том, чтобы помочь вам определить отделку вашего алюминиевые детали начиная с первой редакции чертежа, а не обнаруживая проблемы во время проверки.
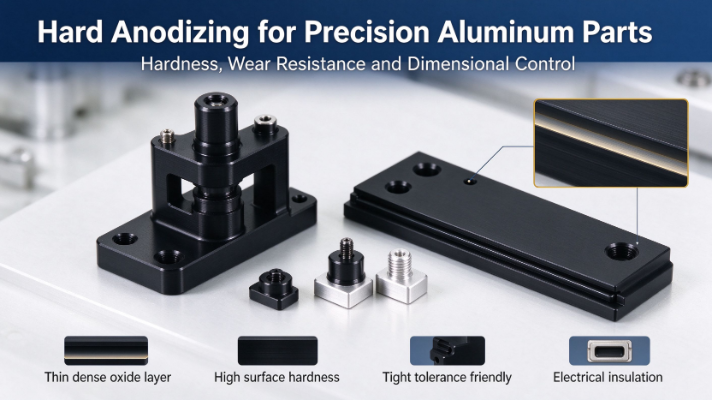
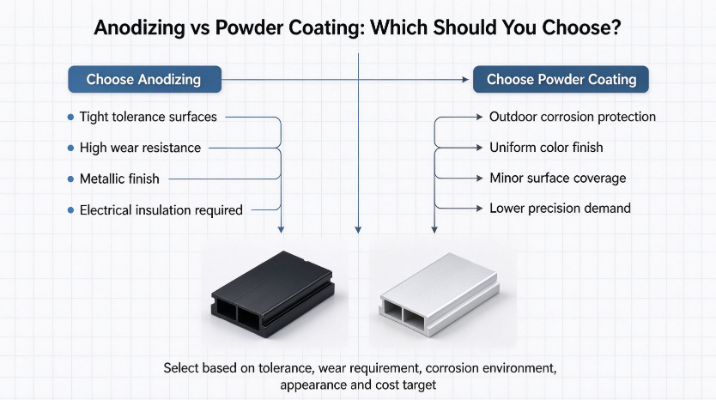
Быстрый ответ: Анодирование обычно является лучшим выбором для функциональных поверхностей с жесткими допусками, электрической изоляции и износостойкости. Порошковое покрытие обычно предпочтительнее для обеспечения плотной и равномерной защиты деталей, выходящих на улицу, а также для удовлетворения строгих требований к цвету и текстуре.
Как работает анодирование алюминия и где оно применяется
Электрохимический принцип
Анодирование — это электрохимический процесс, при котором алюминиевая деталь выступает в качестве анода в ванне с кислым электролитом. При контролируемом токе, напряжении и температуре кислород соединяется с алюминием на поверхности, образуя пористый слой оксида алюминия. Эта пленка является частью основного металла, а не отдельным покрытием, поэтому она не отслаивается в общепринятом смысле. Затем поры можно загерметизировать или заполнить красителем для достижения широкого спектра цветов и улучшения коррозионных характеристик. Поскольку пленка выращивается из подложки, адгезия превосходна, и этот процесс подходит для деталей, которые должны сохранять неповрежденными кромки, резьбу и обработанную геометрию.
Распространенные типы прецизионных компонентов
- Стандартное анодирование типа II: Относительно тонкая пленка, обеспечивающая хороший внешний вид, широкую цветовую гамму и надежную защиту от коррозии. Это обычный выбор для корпусов, ориентированных на потребителя, и кронштейнов общего назначения.
- Твердое анодирование типа III: Более толстая и плотная пленка с высокой твердостью, подходящая для поверхностей скольжения, направляющих, интерфейсов приводов и деталей, подвергающихся многократному трению.
Сильные стороны прецизионных алюминиевых компонентов
- Отличная адгезия, поскольку пленка растет от основания, а не сидит поверх него.
- Высокая твердость поверхности и износостойкость, особенно при жестком анодировании.
- Хорошая коррозионная стойкость в большинстве закрытых и умеренно агрессивных средах.
- Тонкая пленочная конструкция, которая сохраняет жесткие допуски по размерам при правильной компенсации роста.
- Поверхностная электроизоляция, полезная для особенностей монтажа и конструкции заземления.
- Металлическая текстура с чистым, однородным внешним видом на обработанных поверхностях.
Ограничения для планирования
- Окрашенные покрытия могут выцветать под длительным воздействием ультрафиолета, поэтому они не идеальны для длительного наружного использования.
- Покрытие может быть неравномерным в глубоких полостях и острых внутренних углах, где поток электролита ограничен.
- Постоянство цвета становится сложнее контролировать при работе со сложной геометрией и партиями смешанных сплавов.
- Этот процесс не может скрыть пористость, царапины или следы механической обработки. Он имеет тенденцию раскрывать их.
Отдельного внимания заслуживает твердое анодирование, обеспечивающее точность работы. Пленка частично врастает в исходную поверхность, а частично наружу, поэтому размеры изменяются с обеих сторон детали. На чертежах необходимо учитывать этот рост критических диаметров, резьбовых элементов и зон запрессовки. В противном случае правильно обработанная деталь может выйти за пределы допуска после завершения обработки.
Порошковое покрытие алюминиевых деталей: процесс и сильные стороны
Как устроено покрытие
Порошковое покрытие наносит на алюминиевую поверхность сухой мелкоизмельченный полимерный порошок с помощью электростатического заряда, поэтому частицы равномерно притягиваются к заземленной части. Затем деталь с покрытием попадает в печь отверждения, где порошок плавится, растекается и химически сшивается в сплошную пленку. Поскольку во время отверждения растворитель не испаряется, этот процесс обеспечивает низкий уровень выбросов летучих веществ по сравнению со многими системами жидких покрытий. В результате получается толстый однородный слой, который скрывает небольшие дефекты поверхности и обеспечивает надежную барьерную защиту от влаги и соли.
Основные преимущества алюминиевых компонентов
- Превосходная коррозионная стойкость, особенно при эксплуатации на открытом воздухе и при высокой влажности.
- Широкий выбор матовых, глянцевых, текстурированных цветов и цветов с эффектом металлик с однородным внешним видом.
- Более толстая пленка, которая визуально скрывает мелкие дефекты и легкие следы механической обработки.
- Хорошая ударопрочность и устойчивость к сколам при обращении.
- Низкий уровень выбросов летучих веществ и в целом благоприятный экологический профиль.
Ограничения, которые следует учитывать
- Покрытие намного толще, что может привести к тому, что критические посадки выходят за пределы допуска, если это не запланировано в конструкции.
- Апельсиновая корка, включения пыли и наросты на краях чаще встречаются на острых углах и сложных профилях.
- Сверхплотные функциональные поверхности, такие как уплотняющие поверхности и прецизионные отверстия, обычно маскируются или исключаются.
- Твердость поверхности ниже, чем у твердого анодирования, поэтому покрытие легче поцарапать при скользящем контакте.
Параллельное сравнение производительности
В таблице ниже показано, как эти два процесса ведут себя в отношении свойств, которые чаще всего определяют решения по спецификациям. Номинальные значения являются относительными и зависят от сплава, характеристик пленки, качества уплотнения и системы смолы, поэтому их следует подтвердить в соответствии с вашими собственными требованиями испытаний.
| Недвижимость | Анодирование | Порошковое покрытие |
|---|---|---|
| Коррозионная стойкость | Хорошо, улучшено за счет правильного уплотнения | Отлично, особенно в соленых или влажных условиях. |
| Устойчивость к износу и царапинам | Очень высокий при жестком анодировании, средний при типе II | Умеренные, глубокие царапины могут обнажить основной металл. |
| Электрическая изоляция | Прочный, оксидный слой является изолятором. | Хорошо, зависит от толщины пленки и качества отверждения |
| Влияние допусков на размеры | От небольшого до умеренного, рост должен быть компенсирован | Большие наросты могут превышать жесткие допуски. |
| УФ-стабильность | Ограничено для окрашенных покрытий, лучше для запечатанных прозрачных пленок. | Хорошо сочетается с качественными полиэфирными или полиуретановыми системами. |
| Внешний вид | Металлический вид с полупрозрачными цветами | Непрозрачный, широкий выбор матовых, глянцевых и текстурированных покрытий. |
| Химическая стойкость | Хорошо действует против слабых химикатов, слабее в сильнощелочных средах. | Хорошо, зависит от системы смолы |
| Максимальная рабочая температура | Определяется главным образом стабильностью сплава и оксида. | Обычно ограничивается смолой, часто ниже 150 градусов Цельсия для стандартных систем. |
| Целесообразность ремонта | Сложный, детали обычно разбираются и перерабатываются. | Возможно с подкраской, но подбор цвета затруднен. |
Влияние допусков на размеры
Размерный допуск — это та область, где выбор прецизионных деталей имеет наибольшее значение. Тонкая анодная пленка типа II оказывает незначительное влияние на большинство характеристик, но твердое анодирование и порошковое покрытие добавляют измеримую толщину, которую необходимо вычесть из номинальной конструкции. Распространенной ошибкой является обработка до окончательного размера чертежа, а затем обнаруживается, что готовая деталь больше не соответствует сопрягаемому компоненту. В хорошо реализованных проектах указывается, измеряется ли каждый размер до или после обработки поверхности, и соответствующим образом маскируются функциональные поверхности.
Сценарии применения в автомобилестроении, робототехнике и компонентах БПЛА
Каждая отрасль предъявляет разные требования к алюминиевым поверхностям. Правильная отделка зависит не столько от общей репутации, сколько от того, где находится деталь, что с ней соприкасается и как долго она должна прослужить. Следующие сценарии отражают общие шаблоны проектов.
Автомобильные прецизионные алюминиевые детали
Кожухи камер, кронштейны датчиков и радиаторы предъявляют разделенные требования. Внутренняя отделка и декоративные покрытия имеют анодирование типа II или мелкотекстурированное порошковое покрытие для придания внешнего вида. Конструктивные детали и детали, прилегающие к трансмиссии, часто требуют жесткого анодирования сопрягаемых поверхностей и антикоррозионного покрытия открытых поверхностей. Крепления датчиков также требуют стабильных размеров, поэтому перед выпуском необходимо проверить структуру покрытия на монтажном интерфейсе. В автомобильных программах отделка, которая выдерживает испытания в солевом тумане, но смещает кронштейн датчика на несколько десятых миллиметра, по-прежнему считается неисправной деталью.
Алюминиевые компоненты промышленных роботов
Корпуса шарниров, детали концевых исполнительных механизмов и монтажные рамы работают в мастерских, где масляный туман, брызги охлаждающей жидкости и частое обращение с ними являются нормальными. Скользящие и вращающиеся поверхности предпочитают твердое анодирование из-за его износостойкости и низкого риска отслаивания. Структурные рамы, которых никогда не касаются сопрягаемые детали, могут быть покрыты порошковой краской для обеспечения химической стойкости и легкой очистки. Требования к изоляции в точках крепления электроники часто делают анодированные поверхности естественными, поскольку оксидный слой предотвращает непреднамеренный электрический контакт.
Алюминиевый каркас и конструктивные детали БПЛА и дронов
Рамы дронов сочетают в себе воздействие внешних факторов, вибрацию, солнечный свет и постоянное давление, что позволяет снизить вес. Порошковое покрытие обеспечивает надежную защиту на открытом воздухе и четкую цветовую идентичность корпусов планера, а анодирование подходит для прецизионных соединений рычагов и крепежных элементов, требующих стабильной посадки. Окрашенное анодирование — плохой выбор для длительного наружного использования при солнечном свете, поскольку цвет со временем может измениться. Оба процесса увеличивают массу, поэтому структуру пленки следует учитывать как в бюджете веса, так и в наборе допусков.
| Сценарий | Типичные области деталей | Рекомендуемая отделка |
|---|---|---|
| Внутренняя отделка автомобиля | Декоративные накладки, кронштейны для панелей | Анодирование типа II or textured powder coating |
| Автомобильные датчики и конструктивные детали | Крепления датчиков, радиаторы, пути нагрузки | Твердое анодирование функциональных поверхностей, покрытие открытых участков. |
| Соединения и движущиеся части робота | Корпуса, направляющие скольжения, интерфейсы приводов | Жесткое анодирование |
| Рамы и корпуса роботов | Монтажные рамы, шкафы, крышки | Порошковая покраска |
| Снаряды планера БПЛА | Наружные покрытия, открытые структурные панели | Порошковая покраска with outdoor-rated resin |
| Прецизионные соединения БПЛА | Шарниры рычагов, интерфейсы крепления | Анодирование with masking on fit surfaces |
Разбивка разницы в стоимости
Стоимость обработки поверхности определяется не только ценой за квадратный сантиметр. Установка, установка, маскировка и доработка часто составляют большую долю окончательной цены, чем сама химия, особенно для небольших партий прецизионных деталей. Понимание этих факторов помогает покупателям лучше задавать вопросы, прежде чем сравнивать предложения поставщиков.
Факторы, влияющие на стоимость анодирования
- Сложность детали, включая глубокие отверстия, внутренние каналы и острые углы, затрудняющие поток электролита.
- Спецификация пленки, поскольку жесткое анодирование требует более длительного времени процесса и более жесткого контроля ванны, чем для типа II.
- Требования к цвету, поскольку окрашивание требует дополнительных этапов процесса и проверки консистенции.
- Маскировка резьбовых отверстий, уплотнительных поверхностей и зон электрического контакта.
- Количество заказа и постоянство партий, которые определяют, насколько эффективно можно загружать стеллажи.
Факторы, влияющие на стоимость порошковой покраски
- Целевая толщина покрытия и количество слоев, необходимое для равномерного покрытия.
- Предварительная обработка standard, which affects adhesion and therefore how reliable the finish will be in service.
- Нестандартные цвета или специальные эффекты, которые обычно предусматривают минимальный объем заказа.
- Методы маскировки и расстановки, особенно для деталей с множеством мелких деталей.
Как правило, порошковое покрытие является экономичным для больших простых корпусов, где покрытие и внешний вид имеют большее значение, чем узкие размеры. Анодирование часто более эффективно для небольших высокоточных деталей, где пленка тонкая, а поверхность имеет скорее функциональный, чем декоративный характер.
Скрытая цена выбора неправильного процесса
Самая дорогая обработка поверхности – это та, которую необходимо переделывать. Указание неправильного процесса может привести к бракованию образцов, изменению размеров, задержке производства и неудачной проверке. Небольшое увеличение первоначальных затрат на отделку обычно невелико по сравнению с влиянием на график отделки, которая не соответствует целевым допускам или долговечности. Во многих программах стоимость одной бракованной партии прототипа превышает весь бюджет отделки за первый год производства.
Как выбрать между анодированием и порошковой покраской
Выбор отделки становится проще, когда решение привязано к функции каждой поверхности, а не к детали в целом. Многие компоненты требуют более одной обработки, и лучшие характеристики обычно отражают эту реальность.
Выбирайте анодирование, когда
- Поверхность должна иметь жесткие допуски, а толщина пленки должна оставаться небольшой.
- Износостойкость имеет решающее значение, особенно для скользящих, вращающихся или многократно контактирующих поверхностей.
- Желателен металлический вид, и эта часть в основном находится внутри помещения или защищена.
- Поверхностная электрическая изоляция необходима при монтаже или сопряжении.
- Ожидается сильное трение или абразивный контакт, и в этом случае подходящей спецификацией является твердое анодирование.
Выбирайте порошковое покрытие, когда
- Защита от коррозии на открытом воздухе и долговременная однородность цвета являются главными приоритетами.
- Эстетичный внешний вид и текстура определяют дизайн.
- Незначительные дефекты поверхности должны быть визуально скрыты, а не выявлены.
- Критические допуски применяются только к нескольким поверхностям, которые можно замаскировать, тогда как остальная часть детали может допускать дополнительную сборку.
Другие варианты, о которых стоит кратко упомянуть
Химически химические покрытия, системы электронных покрытий и сухие пленки на основе ПТФЭ также могут удовлетворить особые потребности, такие как химическая стойкость или низкое трение. Их обычно выбирают в соответствии с нишевыми требованиями, а не в качестве альтернативы общего назначения. Двойная обработка, такая как твердое анодирование функциональных поверхностей в сочетании с порошковым покрытием наружных поверхностей, широко распространена в требовательных проектах в области автомобилестроения и робототехники и часто обеспечивает наилучший общий баланс.
Совет по маскировке: Определить на чертеже зоны маскировки резьбовых отверстий, уплотнительных поверхностей, заземляющих контактов и диаметров запрессовки. Четкие обозначения предотвращают незапланированное нанесение покрытия на участки, которые должны оставаться незащищенными или находятся в пределах узкого размерного диапазона.
Распространенные ошибки покупателей
- Игнорирование толщины покрытия при планировании допусков. На чертеже показаны голые размеры, но на готовую деталь добавлена пленка. Определите, применяются ли размеры до или после обработки.
- Определение жесткого анодирования для деталей, предназначенных только для косметического применения. Жесткое анодирование увеличивает стоимость и время процесса, но не приносит пользы, если деталь никогда не подвергается износу или скользящему контакту.
- Использование окрашенного анодирования для длительного наружного использования. Воздействие ультрафиолета может привести к выцветанию окрашенных пленок, что является распространенной проблемой при освещении корпусов дронов и внешних компонентов автомобилей.
- Пропуск надлежащей предварительной обработки. Масла, оксиды и остатки обработки снижают адгезию порошкового покрытия и влияют на однородность анодной пленки, что приводит к отслаиванию или появлению пятен.
- Несообщение о требованиях к маскировке. Без четких инструкций резьба может заполниться покрытием, а контактные поверхности могут потерять проводимость или прилегать.
Избежать этих пяти ошибок часто важнее, чем выбрать идеальную отделку, поскольку большинство дефектов поверхности прецизионных алюминиевых деталей происходят из-за пробелов в коммуникации, а не из-за самого химического состава.
Заключение: соответствие отделки работе
Универсальной обработки поверхности алюминия не существует. Анодирование является более надежным вариантом для обеспечения точных функциональных характеристик, включая жесткие допуски, износостойкость и электрическую изоляцию. Порошковое покрытие — более надежный вариант, обеспечивающий надежную защиту от коррозии, равномерный цвет и визуальное покрытие открытых поверхностей. Во многих реальных проектах лучший результат получается при объединении обоих процессов на разных участках одной детали.
Самый надежный подход — определить функциональные поверхности, критические характеристики, воздействие окружающей среды и требования к внешнему виду до выбора процесса. Заблаговременное предоставление производителю чертежей, обозначений допусков и условий труда позволяет планировать обработку поверхности одновременно с механической обработкой или формовкой. Для проектов, построенных на холодная ковка алюминиевых деталей или корпусов с прецизионной механической обработкой, эта ранняя координация часто является разницей между плавным запуском и дорогостоящими доработками.
Часто задаваемые вопросы
В1: Изменяет ли анодирование размеры алюминиевой детали?
Да. Анодирование увеличивает оксидный слой частично на поверхность, а частично наружу, поэтому размеры изменяются с обеих сторон. Пленки типа II тонкие и обычно дают небольшой эффект, тогда как жесткое анодирование увеличивает рост. На чертежах должно быть указано, применимы ли размеры до или после обработки, и следует компенсировать рост пленки на критических элементах.
В2: Подходит ли порошковое покрытие для алюминиевых деталей с жесткими допусками?
Его можно использовать, но только там, где в конструкции запланирована толщина покрытия или замаскированы ответственные поверхности. Порошковое покрытие создает более толстую пленку, чем анодирование, поэтому оно обычно лучше подходит для корпусов, крышек и рам, чем для прецизионных отверстий, уплотнительных поверхностей или диаметров запрессовки.
В3: Какая отделка лучше для уличного дрона или внешних деталей автомобиля?
Порошковая покраска with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
В4: Когда твердое анодирование стоит дополнительных затрат?
Жесткое анодирование целесообразно применять в тех случаях, когда в течение срока службы поверхность подвергается скользящему контакту, многократному трению, истиранию или сильному износу. Для косметических деталей или компонентов, которые никогда не контактируют с другими поверхностями, анодирование или порошковое покрытие типа II обычно является более экономичным выбором.
В5: Какую информацию я должен отправить производителю, прежде чем выбирать обработку поверхности?
Поделитесь чертежами с указанием допусков, списком функциональных и косметических поверхностей, ожидаемой рабочей средой, требуемым сроком службы, требованиями к электрической изоляции или заземлению, а также требованиями к маскировке резьбы и площадей контактов. Эта информация позволяет производителю рекомендовать отделку и точно планировать этапы процесса.

-
Номер телефона
+86-0572-2210226Номер телефона
+86-13819283977 +86-13655726561 +86-13567228000Адрес
Здание B, Индустриальный парк инноваций и предпринимательства, № 288, улица Янсан, город Хучжоу, провинция Чжэцзян, КитайQR-код
-
Быстрые ссылки
Главная Продукты О нас Возможности Отрасли Новости Свяжитесь с нами -
Исследуйте
Алюминиевый корпус камеры автомобиля Холодная экструзия алюминия Алюминиевые детали холодной ковки -
не стесняйтесь обращаться к нам