
Новости отрасли
 Oct 01, 2026
 Разместил: Администратор
Почему алюминиевый корпус решает, выживет ли ваш автомобильный датчик на дороге
Почему корпус датчика — это инженерное решение, а не деталь упаковки
Модуль камеры, у которого смещаются два пикселя, радар, перегревающийся на летней трассе, корпус лидара, запотевающий после мойки под давлением: это не неисправности датчиков. Это жилищные неудачи. К тому времени, когда платформа транспортного средства проходит валидацию, корпус уже исправляет тепловой путь, оптические параметры, целостность уплотнения и коррозионный баланс на следующие пятнадцать лет.
Современные автомобили оснащены все большим количеством датчиков. Камера, радар, LiDAR, ультразвуковые устройства и блоки датчиков окружающей среды предъявляют разные требования к корпусу, который их защищает. Оптический датчик заботится о плоскостности и параллельности. Радарный модуль заботится о стабильности размеров при любой температуре. Устройство LiDAR заботится об отводе тепла от небольшой горячей упаковки. Все они заботятся о влаге, пыли, соли и вибрации.
Алюминий стал ответом по умолчанию для большинства этих корпусов, и на это есть веские причины. Он обеспечивает соотношение прочности и веса, с которым не может сравниться сталь, теплопроводность в диапазоне от 200 до 230 Вт/м·К, естественную коррозионную стойкость благодаря пассивному оксидному слою и полную совместимость с анодированием, порошковым покрытием и лазерной сваркой. Интересная инженерная работа заключается не в выборе алюминия. Это в выборе который алюминий, произведенный который путь, придерживался который допуски.
В этом руководстве рассматриваются шесть факторов выбора в том порядке, в котором они обычно проявляются в реальной программе: материал, допуск и посадка, управление температурным режимом, защита от проникновения, обработка поверхности и цепочка поставок. Каждый раздел включает вопросы, которые стоит задать партнеру-производителю перед нарезкой оснастки.
Основной компромисс
В каждом решении по корпусу масса противопоставляется жесткости, терпимость – стоимости, а тепловые характеристики – технологичности. Не существует универсально правильной спецификации, есть только спецификация, которая соответствует режимам отказа датчика.
Фактор 1: Выбор материала из всего спектра алюминиевых сплавов
Сплав определяет прочность, теплопроводность, коррозионное поведение, свариваемость и степень анодирования поверхности. Неправильный выбор проявляется позже в виде сорванной резьбы, горячих точек, которые никогда не рассеиваются, или пятен на поверхности после нанесения покрытия.
| Сплав | Типичный профиль недвижимости | Лучше всего подходит для корпусов датчиков |
|---|---|---|
| Ал1070 | Высокая чистота, очень высокая теплопроводность, отличная свариваемость лазером. | Герметичные корпуса, термокритичные модули |
| 6061 | Хорошая прочность, отличная коррозионная стойкость, свариваемость. | Конструктивные корпуса, монтажные кронштейны |
| 6063 | Отличная экструдируемость, гладкая поверхность в исходном состоянии. | Сложные профили, встроенные радиаторы. |
| 7075 | Очень высокая прочность, устойчивость к усталости | Крепления, рассчитанные на высокие нагрузки и вибрацию |
Как сузить выбор
- Диапазон рабочих температур и пиковая тепловая нагрузка
- Путь механической нагрузки и требования к крепежу
- Способ герметизации, особенно если планируется лазерная сварка
- Требования к отделке поверхности и покрытию
- Доступность в необходимой форме экструзии или ковки.
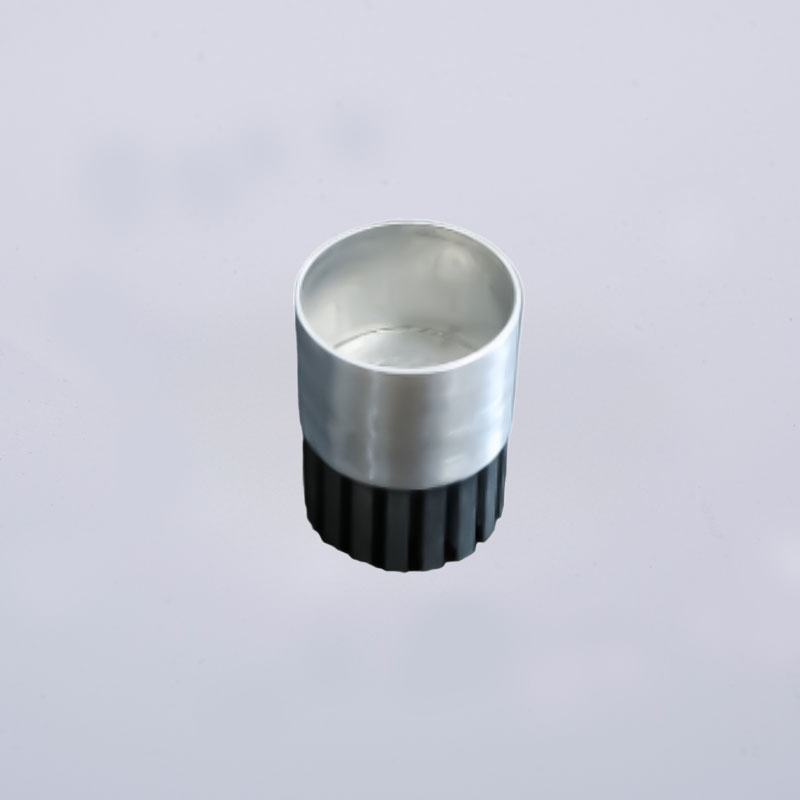
Для термически критичных и герметично закрытых корпусов датчиков часто выбирают сплавы высокой чистоты, такие как Al1070, поскольку они сочетают в себе распространение тепла с надежной лазерной сваркой. Для конструкционных кронштейнов, которые также действуют как радиаторы, марки 6061 или 6063 обычно обеспечивают лучший баланс стоимости и обрабатываемости. Точки крепления, подверженные вибрации, смещены в сторону 7075.
Фактор 2: Размерный допуск и посадка
Корпус датчика выполняет две прецизионные задачи одновременно. Он позиционирует оптические или электромагнитные компоненты относительно друг друга и обеспечивает герметичность от окружающей среды. Обе работы — это проблемы толерантности.
| Класс объектов | Типичное требование | Процесс, который обеспечивает это |
|---|---|---|
| Общие размеры | плюс-минус 0,1 мм | Холодная экструзия или литье под давлением |
| Критические особенности | плюс-минус 0,02 мм | ЧПУ после формовки |
| Оптические монтажные поверхности | Плоскостность и параллельность в микронном диапазоне | Прецизионный ЧПУ с проверкой КИМ |
Почему процесс формования устанавливает потолок
Холодная экструзия позволяет получить почти сетчатые формы с хорошей точностью размеров и плотной зернистой структурой. Обработка на станке с ЧПУ затем приводит важные детали в окончательный допуск, не нарушая общую геометрию. Именно эта комбинация позволяет корпусу быть одновременно структурно прочным и оптически точным.
Проверка является частью спецификации
- Проверка координатно-измерительной машины на точку отсчета и положение
- Оптические компараторы для проверки профиля
- Профилометрия поверхности для определения плоскостности и шероховатости
- Документированные записи проверок стабильности PPM
Практическое правило
Задавайте жесткие допуски только там, где они действительно нужны датчику. Каждый микрон дополнительной точности увеличивает время обработки, а время обработки является наиболее контролируемым рычагом затрат в программе.
Фактор 3: Рассеяние тепла и управление температурным режимом
Модули камеры, радара и LiDAR постоянно генерируют тепло во время работы. Повышение температуры снижает точность, ускоряет старение компонентов и приводит к температурному дрейфу, который не может полностью компенсировать никакая процедура калибровки. Корпус является основным теплообменником.
Принципы теплового проектирования
- Увеличьте площадь внешней поверхности для конвекции.
- Обеспечьте непрерывный путь тепла от источника к внешней стене.
- Избегайте внутренней пористости, которая действует как тепловой барьер.
- Сопоставьте геометрию и ориентацию ребер с направлением воздушного потока.
- Выбирайте обработку поверхности, которая не изолирует корпус.
Влияние процесса на тепловые характеристики
Холодная экструзия позволяет получить плотную структуру, практически не имеющую пор. Поскольку тепло должно проходить через твердый металл, устранение пористости сохраняет непрерывный тепловой путь. В ходе сравнительных испытаний алюминиевые корпуса, изготовленные методом холодной экструзии, продемонстрировали тепловые характеристики в 2,36 раза лучше, чем эквивалентные корпуса, отлитые под давлением, главным образом потому, что при литье под давлением появляется газовая пористость, которая нарушает проводимость.
| Особенность дизайна | Тепловое преимущество |
|---|---|
| Встроенные ребра радиатора | Увеличивает площадь конвективной поверхности |
| Термопрокладки или заполнители зазоров | Закрывает воздушные зазоры между компонентом и стеной. |
| Монтажная поверхность корпуса | Обеспечивает вторичный путь проводимости |
| Тонкие проводящие покрытия | Сохраняет теплопередачу на поверхности |
Фактор 4: Стратегия защиты от проникновения и герметизации
Внешний датчик обнаруживает дождь, дорожные брызги, пыль, соль и повторяющиеся циклические изменения температуры. Защита от проникновения — это то, что сохраняет салон сухим и чистым на протяжении всего срока службы автомобиля.
| Рейтинг | Уровень защиты | Типичное положение датчика |
|---|---|---|
| IP67 | Пыленепроницаемый, защищен от временного погружения в воду. | Установленные на кузове радары и камеры |
| IP68 | Пыленепроницаемый, защищенный от длительного погружения в воду. | Низко монтируемые или открытые модули |
| IP69К | Защищен от промывки под высоким давлением и при высокой температуре. | Датчики для коммерческого транспорта и внедорожной техники |
Способы герметизации и требования к их корпусу
- Канавки под уплотнительные кольца: требуют точных размеров канавок и гладких уплотнительных поверхностей
- Уплотнительные каналы: необходима постоянная глубина канала и чистота поверхности
- Лазерная сварка: требует свариваемого сплава высокой чистоты и чистых сопрягаемых поверхностей.
- Ультразвуковая сварка: зависит от управляемых энергетических директоров и материальной состоятельности
- Клеевое соединение: чувствителен к загрязнению поверхности и шероховатости
Герметичность начинается с материала. Беспористая структура изначально не имеет путей утечки, поэтому для герметичных корпусов датчиков часто применяется холодная экструзия. Ультразвуковая очистка перед герметизацией или склеиванием удаляет масла и частицы, которые в противном случае могли бы создать канал или линию слабого соединения.
Понимание герметизации
Большинство утечек на местах происходят из-за границы раздела, а не из сыпучего материала. Геометрия канавок, шероховатость поверхности и чистота заслуживают такого же внимания, как и характеристики сплава.
Фактор 5: Обработка поверхности и коррозионная стойкость
Внешние корпуса подвергаются воздействию солевых брызг, дорожных химикатов, ультрафиолетового излучения и термоциклирования. Обработка поверхности обеспечивает коррозионную стойкость, износостойкость и качество внешнего вида, которое теперь требуется модулям видимых датчиков.
| Лечение | Характеристики | Когда указывать |
|---|---|---|
| Анодирование | Толстый слой твердого оксида, отличная коррозионная стойкость, варианты цвета. | Внешние корпуса, требующие долговечности и внешнего вида |
| Порошковая покраска | Прочное толстое покрытие, широкая цветовая гамма, хорошая защита от коррозии. | Видимые крышки и кронштейны |
| Конверсионное покрытие | Тонкий, проводящий, хорошо подходит для заземления | Интерфейсы, требующие непрерывности электрической цепи |
| Лазерная маркировка | Постоянная идентификация и отслеживаемость | Нумерация деталей и отслеживание партий |
Критерии выбора
- Степень воздействия на окружающую среду и ожидаемый срок службы
- Требования к внешнему виду и цвету
- Необходимость электропроводности или изоляции
- Стоимость и доступность процесса
Обработка поверхности перед нанесением покрытия имеет большее значение, чем ожидает большинство команд. Меньшая шероховатость улучшает адгезию покрытия и обеспечивает более однородный конечный внешний вид. Холодная экструзия обеспечивает превосходную поверхность в первоначальном состоянии, что сокращает подготовительные работы, необходимые перед анодированием или порошковым покрытием.
Фактор 6: Время выполнения заказа, мощность и надежность цепочки поставок
Циклы разработки автомобилестроения сжаты. Корпус, который прибывает с опозданием, задерживает проверку, PPAP и начало производства, независимо от того, насколько хорошо он изготовлен.
Куда на самом деле уходит время выполнения заказа
- Проектирование и изготовление оснастки
- Отбор проб и утверждение первой статьи
- Планирование производства и закупка материалов
- Очередь обработки поверхности
- Проверка, упаковка и отправка
Вопросы о емкости, которые стоит задать
- Сколько экструзионных линий доступно и в каком диапазоне тоннажа?
- Какова годовая мощность установки
- Выполняется ли обработка на станке с ЧПУ на дому?
- Анодирование и порошковая покраска выполняются на дому?
- Может ли поставщик перейти от прототипа к серийному производству без переаттестации?
Вертикальная интеграция является самым сильным показателем надежности расписания. Когда экструзия, холодная экструзия, обработка на станках с ЧПУ и обработка поверхности находятся под одной крышей, передача функций исчезает, циклы обратной связи по качеству сокращаются, а график перестает зависеть от сторонних очередей. Долгосрочное партнерство в области аксессуаров из пластика и нержавеющей стали еще больше упрощает поиск полной сборки датчика.
Понимание цепочки поставок
Запрашивайте цифры мощности, а не заявления о мощности. Годовая производительность, количество линий и диапазон тоннажа поддаются проверке. Общие заявления о том, что вы являетесь производителем с полным спектром услуг, таковыми не являются.
Контрольный список выбора нестандартных алюминиевых корпусов датчиков
| Фактор | Вопрос, который стоит задать | Как выглядит добро |
|---|---|---|
| Материал | Какой сплав уравновешивает термические, механические и коррозионные потребности? | Сплав высокой чистоты для термической и сварки 6061 или 6063 для конструкционных |
| Толерантность | Каких допусков требуют оптическое выравнивание и герметизация? | 0,1 мм в целом, 0,02 мм для критических функций |
| Термальный | Какова тепловая нагрузка и требуемый тепловой путь? | Плотный, pore-free wall with integrated fins |
| IP-рейтинг | Какой номинал и метод уплотнения применяются? | Материал без пор, чистые поверхности раздела, проверенные сварные швы или уплотнения. |
| Поверхность | Какая экспозиция и внешний вид необходимы? | Анодирование or powder coating matched to environment |
| Время выполнения | Каковы сроки от заморозки проекта до СОП? | Интегрированные возможности экструзии, ЧПУ и финишной обработки |
| Качество | Какая цель PPM и документация необходимы? | Документированная проверка, данные ШМ, согласованная PPM |
Холодная экструзия алюминия и литье под давлением для корпусов датчиков
Это сравнение встречается почти в каждой программе корпусов датчиков, и ответ зависит от того, какой тип отказа имеет наибольшее значение.
| Атрибут | Холодная экструзия | Литье под давлением |
|---|---|---|
| Внутренняя пористость | Практически без пор | Газовая пористость является обычным явлением. |
| Термальный path | Бесперебойно, до 2,36 раз лучше в сравнительных тестах | Прервано порами и включениями |
| Герметичность под давлением | Отлично, нет путей утечки | В некоторых случаях требуется пропитка или герметизация. |
| Точность размеров | Хорошее состояние в готовом виде, отличное после ЧПУ | Подходит для сложной геометрии. |
| Лучше всего подходит | Герметичные термостойкие корпуса датчиков | Сложная тонкостенная геометрия с меньшими тепловыми требованиями |
Если датчик должен быть герметично закрыт или должен выделять значительное количество тепла, холодная экструзия имеет структурное преимущество, которое не может быть полностью восстановлено ни одним последующим процессом. Там, где преобладает сложность геометрии и умеренная тепловая нагрузка, литье под давлением остается конкурентоспособным.
Часто задаваемые вопросы
Вопрос 1: Какой алюминиевый сплав лучше всего подходит для корпуса автомобильного датчика?
Не существует единственного лучшего сплава. Сплавы высокой чистоты, такие как Al1070, подходят для термокритических корпусов и корпусов, сваренных лазером. 6061 и 6063 подходят для структурных корпусов и сложных экструдированных профилей. 7075 подходит для креплений, выдерживающих высокие нагрузки или критичных к вибрации. Правильный выбор зависит от рабочей температуры, механической нагрузки, метода уплотнения и требований к качеству поверхности.
Вопрос 2: Какого допуска реально можно достичь на корпусе датчика?
Общие размеры обычно составляют около 0,1 мм после холодной экструзии или литья под давлением. Критические детали могут достигать около 0,02 мм при чистовой обработке с ЧПУ. Оптические монтажные поверхности часто требуют плоскостности и параллельности в микронном диапазоне, что подтверждается контролем КИМ.
Вопрос 3: Почему холодная экструзия превосходит термическое литье под давлением?
Литье под давлением придает металлу газовую пористость. Пористость прерывает путь проводимости и создает локальные горячие точки. Холодная экструзия создает плотную структуру, практически не имеющую пор, поэтому тепло проходит через твердый металл. Сравнительные испытания показали улучшение тепловых характеристик корпусов, изготовленных методом холодной экструзии, в 2,36 раза.
Вопрос 4. Какой класс IP должен быть у корпуса наружного автомобильного датчика?
IP67 является общим для радаров и камер, устанавливаемых на кузове. IP68 применяется к низкомонтируемым или постоянно открытым модулям. IP69K указан там, где происходит промывка под высоким давлением и при высокой температуре, например, в коммерческих автомобилях и внедорожной технике.
В5: влияет ли обработка поверхности на рассеивание тепла?
Да. Толстые изолирующие покрытия повышают термическое сопротивление поверхности. Анодирующие и конверсионные покрытия, как правило, достаточно тонкие, чтобы сохранить теплопередачу, тогда как покрытия из тяжелых порошковых покрытий следует оценивать с точки зрения теплового баланса.
Вопрос 6: Как можно сократить время выполнения программы по созданию новых корпусов датчиков?
Выберите поставщика, предлагающего интегрированную экструзию, холодную экструзию, обработку на станке с ЧПУ и обработку поверхности. Внутренний контроль процессов устраняет сторонние очереди, сокращает цикл выборки и снижает риск срыва графика между этапами процесса.
В7: Что должно быть включено в запрос котировок?
Предоставьте 3D-модели и 2D-чертежи с указанием исходной стратегии, предпочтений в отношении сплавов или требований к характеристикам, метода уплотнения, целевого уровня защиты IP, спецификаций обработки поверхности, годового объема и необходимых этапов поставки. Обратная связь DFM на этапе предложения часто предотвращает последующую замену инструмента.
Выбор подходящего жилья начинается с правильных вопросов
Корпус датчика – это тепловое устройство, прецизионное приспособление, уплотнение и антикоррозийный барьер одновременно. Каждый из шести вышеперечисленных факторов может стать ограничивающим в зависимости от применения. Команды, которые понимают это правильно, обычно сначала определяют виды отказов, а затем определяют материал, допуск, термический расчет, уплотнение, отделку и цепочку поставок в соответствии с этими видами отказов.
При оценке партнера-производителя ищите возможности интегрированного процесса, а не каталог. Экструзия, холодная экструзия, обработка на станках с ЧПУ, ультразвуковая очистка, обработка поверхности и полный контроль под одной крышей — это то, что превращает спецификацию в повторяемую деталь. Та же самая интеграция делает алюминиевые детали холодной экструзии подходит для герметичных и термокритичных корпусов датчиков в объемах производства.
Отправьте чертежи и требования к производительности заранее. Обратная связь DFM на этапе предложения намного дешевле, чем замена инструмента после первой статьи.

-
Номер телефона
+86-0572-2210226Номер телефона
+86-13819283977 +86-13655726561 +86-13567228000Адрес
Здание B, Индустриальный парк инноваций и предпринимательства, № 288, улица Янсан, город Хучжоу, провинция Чжэцзян, КитайQR-код
-
Быстрые ссылки
Главная Продукты О нас Возможности Отрасли Новости Свяжитесь с нами -
Исследуйте
Алюминиевый корпус камеры автомобиля Холодная экструзия алюминия Алюминиевые детали холодной ковки -
не стесняйтесь обращаться к нам